


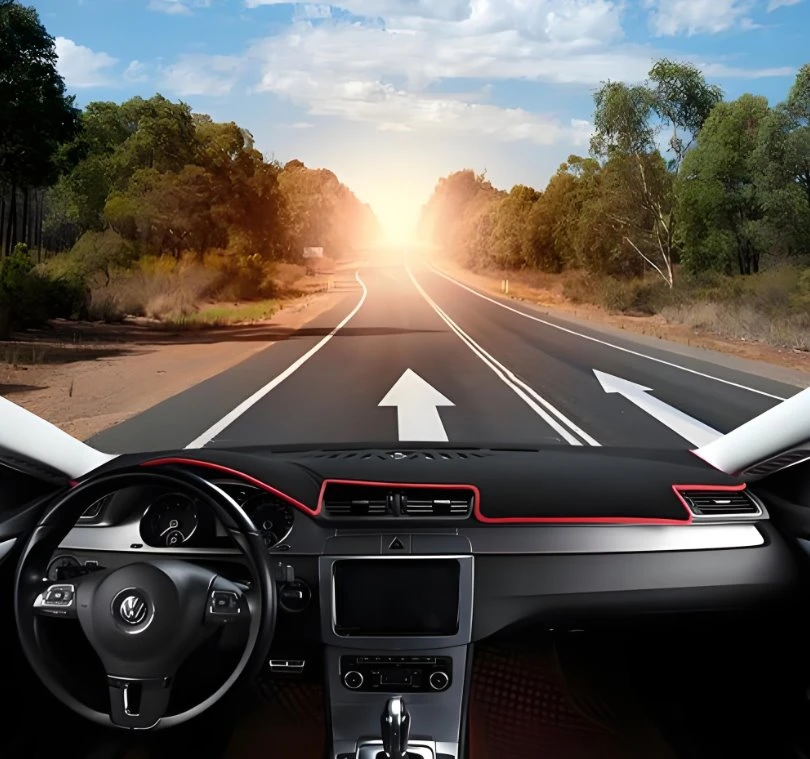
Cetakan Injeksi Untuk Panel Instrumen Otomotif
Dasbor mobil sebagai komponen inti interior mobil secara langsung menentukan kualitas estetika kendaraan, keakuratan perakitan, dan pengalaman pengguna.
- Pengiriman Cepat
- Kualitas asuransi
- Layanan Pelanggan 24/7
perkenalan produk
Dasbor mobil sebagai komponen inti interior mobil secara langsung menentukan kualitas estetika kendaraan, keakuratan perakitan, dan pengalaman pengguna. Cetakan injeksi untuk dasbor otomotif adalah peralatan penting untuk mencapai-produksi massal dasbor berskala besar dan-presisi tinggi. Berikut ini adalah analisis rinci sistematis dan profesional yang disediakan olehCetakan Jiutaiuntukmu.
Dasbor mobil sebagai komponen inti interior mobil secara langsung menentukan kualitas estetika kendaraan, keakuratan perakitan, dan pengalaman pengguna. Cetakan injeksi untuk dasbor otomotif adalah peralatan penting untuk mencapai-produksi massal dasbor berskala besar dan-presisi tinggi. Berikut ini adalah analisis rinci sistematis dan profesional yang disediakan olehCetakan Jiutaiuntukmu.
I. Karakteristik Cetakan
Cetakan injeksi untuk dasbor otomotif, dipengaruhi oleh karakteristik produk itu sendiri, menunjukkan fitur teknis inti"berskala-besar, kompleks, dan-presisi tinggi", secara khusus diwujudkan sebagai berikut:
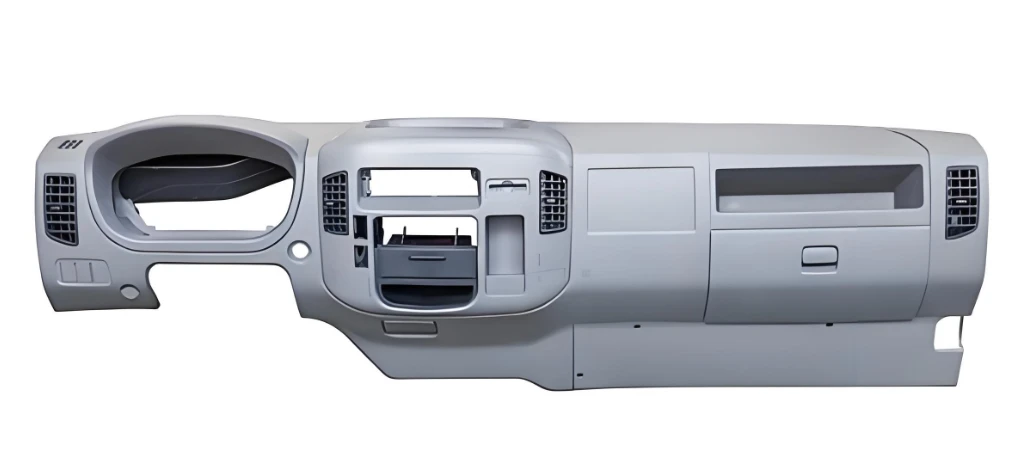
1. Fitur struktur-berskala besar sangat menonjol:Dasbor adalah bagian plastik interior mobil yang berukuran besar. Dimensi eksternal konvensional dapat mencapai lebih dari 1300mm×500mm×450mm, dan cetakan yang sesuai juga merupakan cetakan injeksi besar, menampilkan dimensi eksternal besar dan bobot keseluruhan yang berat. Selama produksi, perlu dicocokkan dengan mesin cetak injeksi berukuran besar. Desain struktur keseluruhan cetakan harus sepenuhnya memenuhi persyaratan kekakuan dan kekuatan peralatan berskala besar-untuk mencegah deformasi cetakan selama proses pencetakan.
2. Struktur rongga rumit dan tepat:Permukaan dasbor perlu mengintegrasikan beberapa struktur fungsional seperti posisi pemasangan saluran keluar udara, slot kartu tampilan, ceruk tombol, dan kawat harness melalui lubang, dan terdapat banyak struktur cekung dan cembung lateral yang tidak beraturan, yang mengarah ke jalur aliran yang panjang dan hambatan aliran yang tinggi dari lelehan di rongga. Hal ini menimbulkan persyaratan yang sangat tinggi untuk akurasi pembentukan, penyelesaian permukaan, dan desain sistem pembuangan rongga.
3. Beradaptasi dengan persyaratan penampilan yang ketat:Karena dasbor adalah bagian inti interior kendaraan, permukaannya sering kali perlu diberi tekstur seperti butiran kulit dan hasil akhir matte. Oleh karena itu, rongga cetakan perlu diberi tekstur halus secara bersamaan. Pada saat yang sama, untuk mencegah kerusakan pada tekstur permukaan selama pembongkaran, kemiringan pembongkaran (biasanya lebih besar dari atau sama dengan 5 derajat ) harus dikontrol secara ketat untuk memastikan konsistensi tampilan produk-yang diproduksi secara massal.
4. Persyaratan operasi stabilitas tinggi:Dalam skenario produksi massal industri, cetakan harus tahan terhadap dampak{0}bukaan dan penutupan frekuensi tinggi. Oleh karena itu, persyaratan ketat diberlakukan pada indikator seperti akurasi pemandu dan posisi, serta ketahanan aus komponen utama. Penting untuk memastikan-pengoperasian cetakan yang stabil dalam jangka panjang melalui langkah-langkah seperti memperkuat desain struktural dan memilih bahan-yang tahan aus, untuk menjamin efisiensi produksi dan tingkat kualifikasi produk.
II. Poin Desain Utama
Desain cetakan harus secara komprehensif mempertimbangkan tiga tujuan inti yaitu kualitas cetakan, efisiensi produksi, dan masa pakai. Poin desain utama adalah sebagai berikut:
1. Perancangan Sistem Gerbang
Sistem gerbang hot runner harus diprioritaskan, dan struktur hot runner integral direkomendasikan. Struktur ini memiliki keunggulan signifikan seperti pemasangan dan pembongkaran yang mudah, biaya produksi yang terkendali, dan tidak ada risiko kebocoran material cair. Saat mendesain, ukuran dan spesifikasi dasbor serta karakteristik aliran lelehan harus digabungkan untuk mengatur jumlah dan distribusi gerbang secara ilmiah. Biasanya, metode injeksi multi-titik digunakan untuk memastikan pengisian rongga yang seragam oleh lelehan dan secara efektif mengurangi cacat pembentukan seperti garis las dan tanda penyusutan.
2. Desain Struktur Penarik Inti Samping-
Untuk struktur dasbor samping yang cekung-cembung (seperti lubang samping, bos, dll.), mekanisme penarik-inti samping harus dirancang dengan tepat. Solusi industri yang umum mencakup kombinasi penggeser dan pegas miring, serta kombinasi pin dan penggeser bengkok. Selama proses desain, langkah-penarikan inti dan gaya penggerak harus dihitung secara akurat untuk memastikan tindakan penarikan-inti yang mulus dan stabil, pemosisian ulang yang tepat dan andal, serta menghindari gangguan pada struktur cetakan lainnya untuk memastikan kelancaran pembongkaran produk.
3. Perancangan Sistem Pendingin
Skema desain "pendinginan-seperti jaringan-pendinginan silang" diterapkan. Cetakan bergerak biasanya memiliki 12-15 saluran air pendingin langsung dan sirkuit pendingin sumur air, sedangkan cetakan tetap memiliki 20-25 sirkuit pendingin. Saluran air pada cetakan bergerak dan cetakan tetap disusun dalam pola bersilang membentuk jaringan pendingin seragam yang menutupi seluruh area. Desain ini memastikan tingkat pendinginan yang konsisten di seluruh area dasbor, secara efektif menghindari masalah seperti lengkungan dan penyusutan yang tidak konsisten yang disebabkan oleh pendinginan yang tidak merata, dan memperpendek siklus pembentukan untuk meningkatkan efisiensi produksi.
4. Perancangan Panduan dan Sistem Positioning
Panduan gabungan dan struktur pemosisian pin pemandu persegi dan pin pemosisian permukaan perpisahan diadopsi. Pin pemandu berbentuk persegi memiliki keunggulan berupa akurasi pemandu yang tinggi dan daya dukung-beban yang kuat. Dikombinasikan dengan pin pemosisian permukaan perpisahan, pin ini dapat membentuk jaminan pemosisian ganda, yang secara efektif menghindari masalah seperti offset dan ketidaksejajaran selama pembukaan dan penutupan cetakan, memastikan keakuratan penutupan rongga, dan dengan demikian meningkatkan konsistensi dimensi produk.
5. Desain Sistem Ventilasi
Karena besarnya volume rongga dasbor dan jalur pengisian lelehan yang panjang, kemungkinan besar gas akan tetap berada di rongga tersebut selama proses pembentukan. Oleh karena itu, alur ventilasi harus dipasang secara tepat di area utama tempat lelehan terakhir kali diisi (seperti sudut dan akar rusuk). Lebar alur ventilasi harus dikontrol pada 0,02-0,05 mm, dan kedalamannya tidak boleh melebihi 0,1 mm untuk memastikan kelancaran keluarnya gas dari rongga dan menghindari pembentukan cacat seperti gelembung, terbakar, dan kekurangan material.

AKU AKU AKU. Bahan Cetakan
Pemilihan bahan cetakan harus secara komprehensif menyeimbangkan ketahanan aus, kinerja pemolesan, kekuatan struktural dan pengendalian biaya. Kriteria pemilihan bahan bagian inti adalah sebagai berikut:
1. Rongga dan inti:Sebaiknya gunakan baja cetakan plastik yang sudah-dikeraskan dengan kekerasan tinggi dan sifat pemolesan yang baik, seperti 718H, NK80, P20H, dll. Kekerasannya bisa mencapai HRC30-40. Hal ini tidak hanya memenuhi persyaratan untuk memproses tekstur rongga yang halus tetapi juga memiliki ketahanan aus yang sangat baik, memastikan masa pakai cetakan lebih besar dari atau sama dengan 500.000 siklus cetakan. Untuk cetakan panel instrumen kendaraan kelas atas, baja cetakan baja tahan karat dengan ketahanan korosi dan kinerja pemolesan yang lebih baik (seperti S136H) dapat dipilih untuk lebih meningkatkan kualitas permukaan produk.
2. Bagian tipe templat-:Templat dasar seperti templat tetap dan templat bergerak sebaiknya menggunakan baja cetakan yang telah dikeraskan sebelumnya seperti P20 dan 718 untuk memastikan kekakuan dan kekuatan yang memadai, mencegah deformasi struktural cetakan selama operasi pembukaan dan penutupan yang sering; kolom pemandu dan selongsong pemandu harus terbuat dari baja struktural paduan seperti 20CrMnTi. Setelah perawatan karburasi dan pendinginan, ketahanan aus dan akurasi pemanduannya dapat ditingkatkan secara signifikan.
3. Bagian dari mekanisme ejektor:Bagian bergerak seperti penggeser miring dan pin bengkok harus terbuat dari-baja yang dikerjakan dingin dengan kekuatan dan ketahanan aus yang tinggi, seperti Cr12MoV, SKD11, dll. Setelah perlakuan quenching dan temper, kekerasannya dapat mencapai HRC55-60, memastikan stabilitas jangka panjang dan keandalan ketahanan aus dari tindakan ejeksi.

IV. Proses Pencetakan
Proses pencetakan injeksi untuk panel instrumen otomotif didasarkan pada prinsip inti "kontrol parameter presisi tinggi dan produksi massal yang stabil". Informasi proses terkait dirangkum dalam tabel berikut:
|
macam kerajinan tangan |
deskripsi rinci |
|
Kontrol parameter proses inti |
1. Parameter suhu: ① Suhu barel (untuk bahan PP: 180-220 derajat; untuk bahan ABS: 220-260 derajat), suhu setiap bagian perlu disesuaikan secara tepat sesuai dengan karakteristik bahan baku untuk memastikan plastisisasi lelehan yang seragam; ② Suhu cetakan: 40-80 derajat, suhu dijaga stabil melalui sistem pendingin suhu konstan untuk menghindari penyusutan produk yang tidak merata karena fluktuasi suhu; |
|
2. Parameter tekanan: ① Tekanan injeksi: 80 - 120 MPa. Ini mengadopsi mode aplikasi tekanan tersegmentasi, menggunakan pengaturan tekanan gradien untuk mengurangi risiko dampak leleh pada rongga cetakan, memastikan cetakan stabil; ② Tekanan penahan: Tetapkan pada 50 - 70% dari tekanan injeksi, untuk memastikan pengisian sekunder rongga cetakan yang cukup dan mengurangi tanda penyusutan produk. |
|
|
3. Parameter kecepatan: Kisaran kecepatan injeksi adalah 30 - 80 mm/s. Strategi kontrol kecepatan yang berbeda diterapkan - untuk area struktural yang kompleks (seperti lubang dan sudut), pengisian kecepatan rendah-sebesar 30 - 50 mm/s digunakan untuk memastikan pencetakan yang lengkap; untuk area reguler, pengisian-berkecepatan tinggi sebesar 50 - 80 mm/s digunakan untuk meningkatkan efisiensi produksi. |
|
|
4. Parameter waktu: ① Waktu tekanan penahan: 5 - 15 detik, disesuaikan secara dinamis sesuai dengan ketebalan produk untuk memastikan ejeksi yang memadai; ② Waktu pendinginan: 10 - 25 detik, dengan kriteria inti produk sudah benar-benar matang dan tidak ada deformasi setelah pembongkaran. |
|
|
Proses pencetakan |
Pengeringan dan pra-pengolahan bahan mentah → Pemanasan barel dan plastisisasi → Injeksi mengisi rongga cetakan → Tahan tekanan dan retraksi untuk pengisian → Pendinginan dan pemadatan → Pembukaan cetakan → Tindakan pelontaran inti samping → Pengeluaran produk → Pemeriksaan bagian yang dilepas → Persiapan penutupan cetakan untuk pencetakan berikutnya (Untuk produk kelas atas, proses perawatan permukaan tambahan seperti penyemprotan dan pengelompokan dapat ditambahkan kemudian) |
|
Kesulitan Proses dan Solusinya |
1. Jalur aliran lelehan yang panjang cenderung menimbulkan bekas las: Hal ini dapat diperbaiki dengan mengoptimalkan posisi dan kuantitas gerbang, meningkatkan suhu laras secara moderat, dan mengontrol kecepatan injeksi secara tepat, dll. 2. Tekstur permukaan rentan terhadap kerusakan: Kontrol secara ketat kecepatan pembongkaran, optimalkan tata letak mekanisme ejeksi, pastikan distribusi gaya ejeksi yang seragam, dan hindari konsentrasi tegangan lokal yang menyebabkan kerusakan pada tekstur. |
V. Skenario Aplikasi
Cetakan injeksi panel instrumen otomotif banyak digunakan dalam proses produksi massal panel instrumen untuk berbagai kendaraan penumpang dan kendaraan niaga. Kebijakan ini mencakup semua jenis kendaraan termasuk kendaraan bahan bakar dan kendaraan energi baru (listrik murni, hibrida). Fitur aplikasi spesifik adalah sebagai berikut:
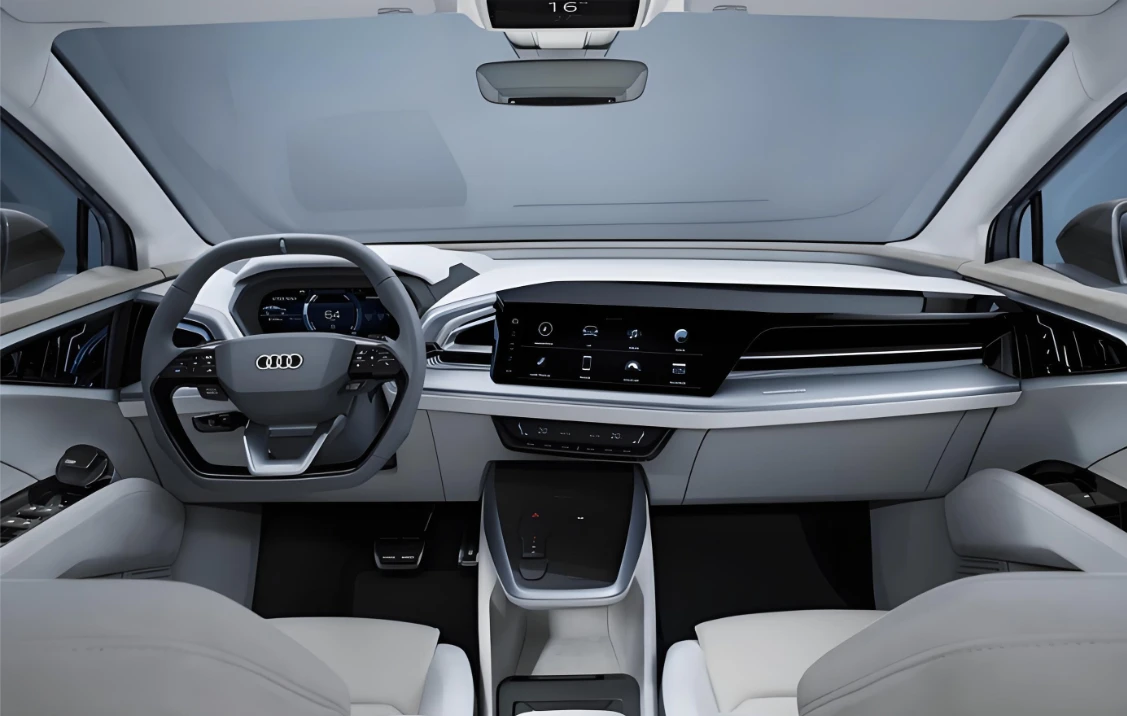
1. Kompatibilitas model kendaraan penuh:Berdasarkan persyaratan spesifik dari struktur dasbor model kendaraan yang berbeda, struktur cetakan yang disesuaikan dapat dirancang untuk beradaptasi dengan produksi berbagai jenis kendaraan seperti mobil kompak, SUV, MPV, dan truk{0}}tugas berat. Misalnya, untuk struktur permukaan melengkung-berukuran besar pada dasbor pada model SUV dan posisi pemasangan terintegrasi untuk layar LCD penuh pada kendaraan energi baru, kompatibilitas yang tepat dapat dicapai.
2. Adaptasi Integrasi Fungsi:Sejalan dengan tren kecerdasan otomotif, cetakan secara bersamaan dapat mengintegrasikan area fungsional seperti slot kartu untuk pencahayaan sekitar, posisi pemasangan modul pengisian daya nirkabel, dan struktur fiksasi sensor, mencapai "pembentukan satu cetakan, integrasi terintegrasi", secara signifikan mengurangi proses perakitan berikutnya dan meningkatkan efisiensi produksi dan akurasi perakitan.
3. Menyeimbangkan permintaan-kelas atas dan-kelas bawah:Untuk kendaraan mewah, cetakannya dapat menghasilkan-pembentukan tekstur dengan presisi tinggi dan struktur sambungan yang mulus, sehingga memastikan tampilan tekstur dan keakuratan perakitan produk. Untuk kendaraan-pasar massal, dengan mengoptimalkan struktur cetakan dan menyederhanakan prosedur pemrosesan, produksi-berbiaya rendah dan-volume tinggi dapat dicapai untuk memenuhi-permintaan pasar berskala besar.
4. Aplikasi Penyuluhan Industri:Setelah cetakan tertentu mengalami penyesuaian struktural yang ditargetkan, cetakan tersebut dapat diperluas untuk digunakan pada komponen interior otomotif seperti konsol tengah dan kotak penyimpanan kursi penumpang, yang secara struktural mirip dengan dasbor. Hal ini meningkatkan fleksibilitas cetakan dan mengurangi biaya produksi perusahaan.
Kesimpulannya, desain dan produksi cetakan injeksi panel instrumen otomotif perlu mempertimbangkan secara komprehensif karakteristik struktur produk, kebutuhan bahan baku, parameter proses pencetakan, dan skenario aplikasi pasar. Melalui desain struktural yang tepat, pemilihan material ilmiah, dan kontrol proses yang ketat, panel instrumen dapat mencapai presisi tinggi dan produksi batch yang stabil, sepenuhnya memenuhi standar kualitas yang ketat dan permintaan pasar industri otomotif untuk komponen interior.
Tag populer: cetakan injeksi untuk panel instrumen otomotif, cetakan injeksi Cina untuk produsen panel instrumen otomotif, pabrik, cetakan injeksi otomotif, cetakan injeksi elektroplating, inti cetakan injeksi, fabrikasi cetakan injeksi, Kontrol suhu cetakan injeksi, cetakan injeksi yang andal


