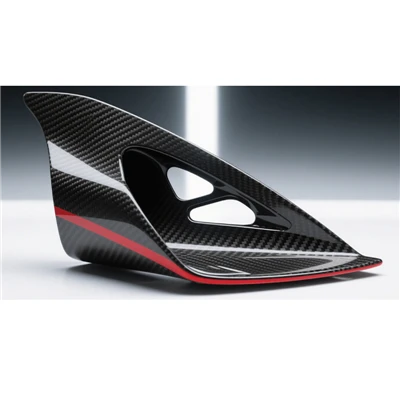
Cetakan Kap Mesin Serat Karbon
Cetakan kap serat karbon adalah perkakas khusus yang digunakan untuk membentuk kap serat karbon (CFRP Hood) mobil. Persyaratan intinya adalah presisi tinggi, kekakuan tinggi, dan deformasi termal rendah untuk memastikan tampilan permukaan, akurasi dimensi, dan kekuatan struktural kap mesin....
- Pengiriman Cepat
- Kualitas asuransi
- Layanan Pelanggan 24/7
perkenalan produk
Cetakan kap serat karbon adalah perkakas khusus yang digunakan untuk membentuk kap serat karbon (CFRP Hood) mobil. Persyaratan intinya adalah presisi tinggi, kekakuan tinggi, dan deformasi termal rendah untuk memastikan tampilan permukaan, akurasi dimensi, dan kekuatan struktural kap mesin.
I. Pemilihan Bahan Cetakan
·Paduan aluminium (seperti 6061-T6):Ringan, konduktivitas panas cepat, sifat pemrosesan yang baik, cocok untuk produksi batch kecil dan menengah serta pembuatan prototipe cepat.
·Baja (seperti P20, S50C):Kekuatan tinggi, ketahanan aus yang baik, cocok untuk produksi massal, tetapi bobotnya berat dan biayanya tinggi.
·Bahan komposit serat karbon (CFRP):Koefisien muai panas yang rendah, kompatibilitas yang baik dengan produk, ringan, cocok untuk cetakan permukaan melengkung yang berpresisi tinggi dan rumit, namun berbiaya tinggi.

II. Poin Penting Desain Struktur Cetakan
1. Desain divisi cetakan
- Strukturnya mengadopsi desain pemisahan cetakan bagian dalam dan luar. Garis perpisahan diposisikan pada-permukaan tudung yang tidak terlihat (seperti area flensa tepi), memastikan tampilan lengkap dan pelepasan cetakan yang mulus.
- Dapat dirancangmodul tepi flensamemungkinkan pencetakan integral dan pemotongan tepi.
2.Profil dan Presisi
- Berdasarkan data pemindaian 3D seluruh kendaraan, dilakukan pemodelan untuk memastikan keakuratan kesesuaian dengan bodi kendaraan.
- Permukaan akhir profil harus mencapai tingkat A (Ra Kurang dari atau sama dengan 0,8 μm), yang secara langsung menentukan tampilan produk.
- Dimensi kunci dikontrol dalam toleransi ±0,3 mm, dan lubang pemasangan ditempatkan secara tepat.
3. Penguatan dan Dukungan
- Bagian belakang cetakan dilengkapi dengan rusuk penguat seperti kisi-kisi (jarak 300–500 mm), yang tidak hanya mengurangi berat tetapi juga meningkatkan kekakuan dan mencegah deformasi di bawah tekanan.
- Rangka penyangga harus bersentuhan erat dengan permukaan cetakan, mendistribusikan tekanan secara merata dan menghindari konsentrasi tegangan lokal.
4. Sistem Ventilasi dan Vakum
- Alur ventilasi dipasang di tepi rongga cetakan (lebar 0,5–1,0 mm), mencegah udara yang terperangkap menyebabkan cacat permukaan atau kekurangan material.
- Hal ini harus kompatibel dengan proses kantong vakum / tangki pengepres panas. Cetakan harus memiliki kinerja penyegelan vakum yang baik (laju kebocoran kurang dari atau sama dengan 0,01 Pa・m³/s).

AKU AKU AKU. Adaptasi Proses Manufaktur Arus Utama
RTM (Cetakan Transfer Resin):Cetakan memerlukan kekakuan tinggi dan harus memiliki kinerja penyegelan yang baik. Cocok untuk produk-bervolume sedang dan-berkualitas tinggi.
cetakan autoklaf:Cetakan harus tahan terhadap suhu tinggi (120–180 derajat ) dan tekanan tinggi (0,5–1,0 MPa), dan memiliki persyaratan stabilitas termal yang sangat tinggi.
Cetakan tas vakum:Biayanya relatif rendah, cocok untuk produksi batch kecil atau uji coba, tetapi memiliki persyaratan tinggi untuk permukaan cetakan dan kinerja penyegelan.
Proses cetakan inti ekspansi:Menggunakan bahan inti yang dapat diperluas (seperti Koridion), bisaStruktur kompleks tubuh-membentuk saluran dengan saluran ventilasi,Tidak diperlukan ikatan sekunder, dan siklus pencetakannya singkat (kira-kira 8–15 menit).

IV. Tindakan Pencegahan Utama untuk Pembuatan dan Penggunaan
Sudut bulat dan transisi:Pojok rongga, akar fillet igaR Lebih besar dari atau sama dengan 3 mm,Gradien transisi ketebalan (rasio kurang dari atau sama dengan 1:5), untuk menghindari konsentrasi tegangan dan menyembuhkan lengkungan.
Sistem Pemanas / Pendinginan:Pipa pemanas seragam yang terpasang memastikan perbedaan suhu selama proses pengawetan kurang dari atau sama dengan ±5 derajat, sehingga mencegah tekanan internal pada produk.
Pembongkaran dan Pemeliharaan:Gunakan zat pelepas khusus yang tahan-suhu-tinggi; setelah dicetak, dinginkan perlahan dan keluarkan cetakan secara merata untuk menghindari lengkungan; secara teratur memeriksa keakuratan permukaan dan kinerja penyegelan.

V. Cacat Umum dan Penanggulangannya
Permukaan gelembung/lubang kecil:Meningkatkan kinerja gas buang, meningkatkan tingkat vakum, dan mengoptimalkan aliran resin.
Kelengkungan dan deformasi produk:Optimalkan kekakuan cetakan, kendalikan laju pendinginan, dan sesuaikan arah tata letak serat.
Ketidaksejajaran garis cetakan:Meningkatkan struktur posisi cetakan dan meningkatkan akurasi penutupan cetakan.
Struktur berlapis:Pastikan laminasi bebas dari kerutan, pemadatan vakum dilakukan secara menyeluruh, dan parameter pengawetan sesuai.
Tag populer: cetakan kap mesin serat karbon, produsen cetakan kap mesin serat karbon Cina, pabrik, Cetakan spatbor depan serat karbon, cetakan serat karbon untuk aplikasi pengelolaan pengomposan, Cetakan serat karbon untuk aplikasi kritis, cetakan serat karbon untuk aplikasi manajemen remanufaktur, cetakan serat karbon untuk aplikasi manajemen retrofit, cetakan serat karbon untuk aplikasi manajemen superkapasitor