


Prospek Pasar Cetakan Melamin Dan Bak Mandi Melamin
Mar 27, 2026
Di bidang pembuatan produk kamar mandi, kombinasi rasional antara cetakan bak mandi dan bahan melamin adalah kunci utama untuk mencapai keseimbangan antara tingkat penampilan produk, kinerja penggunaan, dan-efektivitas biaya. Melamin (nama lengkapnya adalah resin melamin formaldehida), dengan keunggulannya yang luar biasa yaitu tahan terhadap benturan, korosi kimia, tidak-beracun, tahan lembab-, dan mudah dibersihkan, secara bertahap menggantikan resin tradisional dan menjadi bahan pilihan untuk produksi bak mandi. Tingkat kesesuaian antara cetakan bak mandi dan cetakan bak mandi secara langsung menentukan keakuratan pembentukan, tekstur permukaan, dan masa pakai bak mandi. Yang-disebut "kode kompatibilitas" pada dasarnya mengacu pada integrasi mendalam dan adaptasi terkoordinasi dari karakteristik cetakan, kinerja melamin, dan proses pembentukan. Hanya dengan memecahkan logika kompatibilitas internal dari ketiga aspek ini,-bak mandi melamin berkualitas tinggi yang praktis dan estetis dapat diproduksi secara stabil.
Prospek Satu: "Adaptasi Dua Arah" Bahan Cetakan dan Sifat Melamin
Saat memilih bahan untuk cetakan bak mandi, karakteristik cetakan termoset dari bahan melamin harus disesuaikan secara tepat. Selama proses pencetakan melamin, terjadi-reaksi ikatan silang dan pengawetan pada lingkungan bersuhu tinggi dan bertekanan tinggi. Oleh karena itu, cetakan harus memiliki ketahanan panas dan tekanan yang cukup, dan pada saat yang sama, cetakan harus menghindari melamin untuk memastikan proses pembongkaran yang lancar. Logika pencocokan ini secara langsung menentukan ketahanan cetakan dan tingkat kualifikasi produk. Ini adalah prasyarat dasar untuk kombinasi keduanya dan juga jaminan inti untuk kelancaran produksi selanjutnya.
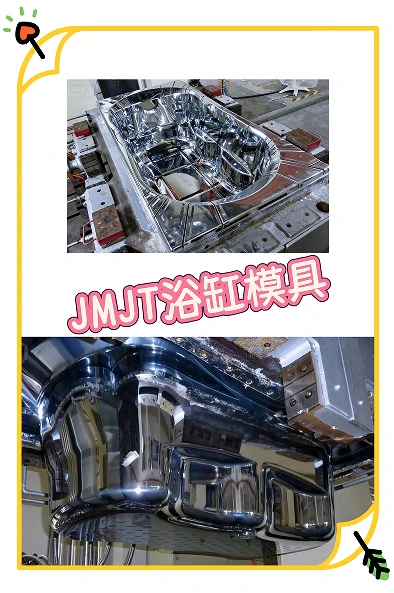
Cetakan plastik yang diperkuat serat kaca: Cocok untuk produksi bak mandi melamin kelas menengah-hingga-rendah-atau produk dengan bentuk yang rumit (seperti bak mandi yang tertanam atau berbentuk-tidak beraturan). Cetakan plastik yang diperkuat serat kaca memiliki biaya yang relatif rendah dan plastisitas yang sangat kuat. Mereka dapat dengan cepat menghasilkan rongga yang rumit sesuai dengan persyaratan desain, secara akurat menampilkan bentuk bak mandi yang dipersonalisasi. Selain itu, bobotnya ringan sehingga mudah diangkut, dipasang, dan dirawat. Poin utama dalam adaptasinya adalah lapisan antilengket profesional (seperti lapisan Teflon) harus diterapkan pada permukaan cetakan untuk mencegah melamin menempel pada cetakan setelah proses pengawetan; pada saat yang sama, tekanan dan suhu cetakan harus dikontrol secara ketat untuk mencegah deformasi cetakan karena tekanan tinggi dan suhu tinggi. Cetakan ini cocok untuk-produksi bak mandi melamin yang dipersonalisasi dalam jumlah kecil, sesuai dengan keunggulan "tidak takut dengan bentuk yang rumit" dari proses pencetakan bergilir, dan dapat secara efektif mengurangi biaya produksi yang dipersonalisasi.
Kesalahpahaman utama yang harus dihindari: Menggunakan cetakan plastik biasa atau cetakan tanpa perawatan anti-lengket akan mengakibatkan cetakan melamin menempel pada cetakan, menyebabkan goresan pada permukaan produk, dan bahkan cetakan berubah bentuk dan terkelupas pada suhu dan tekanan tinggi; sebaliknya, terlalu mengejar kekerasan cetakan dan memilih cetakan dengan kekuatan tinggi yang berlebihan yang melebihi persyaratan produksi akan meningkatkan biaya pengadaan dan pemeliharaan cetakan secara signifikan, dan melanggar prinsip-produksi yang hemat biaya.

Opsi Kedua: "Pencocokan Frekuensi Sinkron" antara Struktur Cetakan dan Proses Pencetakan Melamin
Proses pencetakan utama untuk bak mandi melamin terutama melibatkan pencetakan pengepresan panas dan pencetakan rotasi. Desain struktural cetakan harus disinkronkan dengan persyaratan proses untuk memastikan bahwa bahan baku melamin terisi penuh di dalam rongga dan diawetkan secara merata, secara efektif menghindari cacat cetakan yang umum seperti gelembung, penyusutan, dan kilatan. Logika inti dari aspek ini adalah "struktur cetakan disesuaikan dengan proses, dan proses mencocokkan sifat melamin", dan juga merupakan penghubung utama untuk memecahkan masalah kombinasi keduanya.
Desain rongga: Beradaptasi dengan aliran dan pola pengawetan melamin.
Fluiditas resin melamin relatif buruk, dan akan cepat mengalami-reaksi ikatan silang dan pengawetan pada kondisi suhu dan tekanan tinggi. Oleh karena itu, desain rongga cetakan harus benar-benar mengikuti prinsip inti "pengisian halus dan pengawetan seragam". Transisi kelengkungan dan ketebalan dinding rongga harus mulus dan bertahap, menghindari sudut tajam dan perubahan ketebalan dinding secara tiba-tiba - sudut tajam akan menghambat aliran resin melamin, mengakibatkan pengisian rongga tidak lengkap; perbedaan ketebalan dinding yang terlalu besar akan menyebabkan pendinginan tidak merata dan menyebabkan retak tegangan internal pada produk, yang sangat terkait dengan karakteristik "gradien ikatan silang rentan retak" selama proses pengawetan melamin. Desain rongga yang ilmiah diperlukan untuk mengurangi konsentrasi tegangan.
Pada saat yang sama, permukaan rongga cetakan perlu menjalani perawatan pemolesan halus. Kekasaran harus dikontrol secara ketat di bawah Ra0.4. Hal ini tidak hanya secara signifikan meningkatkan kilap permukaan bak mandi melamin tetapi juga secara efektif mengurangi ketahanan terhadap cetakan. Untuk bak mandi dengan lubang luapan dan lubang pemasangan, cetakan perlu mengintegrasikan pelubang khusus atau struktur cetakan untuk memastikan posisi lubang yang tepat dan menghindari kerusakan integritas permukaan melamin selama pemrosesan sekunder berikutnya. Ini juga merupakan perwujudan langsung dari fungsi inti cetakan, yaitu "meniru detail produk secara tepat".
2. Sistem Pembuangan: Mengatasi "Masalah Gelembung" pada Cetakan Melamin
Selama proses pengepresan panas atau pencetakan injeksi melamin, sejumlah kecil gas yang mudah menguap akan dilepaskan. Jika sistem pembuangan cetakan tidak dirancang dengan benar atau saluran pembuangan tidak lancar, gas akan terperangkap di dalam rongga cetakan, mengakibatkan gelembung dan bekas pada permukaan bak mandi, bahkan menyebabkan struktur internal produk menjadi longgar, sehingga sangat mempengaruhi kekuatan produk. Oleh karena itu, cetakan perlu membuka alur pembuangan secara tepat di sudut mati dan permukaan rongga cetakan di mana gas cenderung menumpuk. Kedalaman alur pembuangan harus dikontrol dalam 0,02 hingga 0,05 mm, yang tidak hanya dapat memastikan kelancaran pembuangan gas tetapi juga mencegah lelehan melamin meluap dan membentuk tepian yang tajam. Hal ini konsisten dengan logika inti pembuangan pada cetakan injeksi dan juga merupakan detail penting untuk memastikan kualitas cetakan melamin.
Untuk bak mandi melamin yang dihasilkan melalui proses pencetakan injeksi, desain pembuangan cetakan harus lebih tepat sasaran - selama proses pencetakan injeksi, cetakan berputar terus menerus, dan gas perlu dikeluarkan secara perlahan melalui lubang pernapasan yang disediakan dalam cetakan. Pada saat yang sama, ukuran lubang pernapasan harus dikontrol secara ketat untuk mencegah kebocoran lelehan melamin. Hal ini tidak hanya sesuai dengan keunggulan proses pencetakan injeksi, seperti "pemanfaatan bahan yang tinggi dan tidak adanya bahan yang diproses ulang", tetapi juga menghindari pemborosan bahan baku akibat masalah pembuangan.
3. Sistem Demolding: Disesuaikan dengan karakteristik pengawetan melamin
Bahan melamin setelah diawetkan memiliki tekstur yang keras dan kerapuhan sedang. Jika gaya pada saat pembongkaran tidak merata, rawan terjadi cacat seperti goresan pada permukaan produk dan retak pada sudut. Oleh karena itu, sistem pembongkaran cetakan harus mengikuti prinsip "distribusi gaya yang merata dan pembongkaran yang mulus": saat menggunakan metode pembongkaran pin, pin harus didistribusikan secara merata untuk menghindari gaya pin-out lokal yang berlebihan yang menyebabkan produk "dicat putih" atau berubah bentuk. Jarak bebas antara pin dan rongga harus dikontrol secara ketat dalam kisaran 0,01 hingga 0,03 mm untuk mengurangi hambatan gesekan selama proses pembongkaran; untuk cetakan bak mandi berbentuk-yang rumit, struktur pembongkaran slider atau pin miring dapat digunakan untuk memastikan bahwa tepi dan sudut produk tidak rusak selama pembongkaran, dan pada saat yang sama, desain rel pemandu slider perlu dioptimalkan untuk mencegah fenomena kemacetan, memastikan kelancaran pembongkaran dan efisiensi produksi.
Selain itu, sistem pembongkaran harus digunakan bersama dengan lapisan anti-lengket untuk mengurangi resistensi pembongkaran; pada saat yang sama, waktu pembongkaran harus dikontrol dengan ketat - ini harus dilakukan hanya setelah melamin benar-benar kering dan suhu turun ke normal. Hal ini untuk menghindari deformasi produk karena proses pengawetan yang tidak memadai, yang sejalan dengan karakteristik melamin yaitu "kecil kemungkinannya untuk berubah bentuk setelah proses pengawetan suhu tinggi", dan juga merupakan detail penting untuk memperpanjang masa pakai cetakan dan produk.

Skenario Tiga: "Pencocokan Tepat" Parameter Proses dan Cetakan - Melamin
Meskipun bahan dan struktur cetakan dan melamin sangat cocok, jika parameter proses pencetakan tidak diatur dengan benar, kombinasi tersebut akan gagal dan kualitas produk akan terpengaruh. Poin kuncinya adalah menyesuaikan secara tepat tiga parameter utama yaitu suhu, tekanan, dan waktu agar melamin dapat mengeras sepenuhnya dan terbentuk sempurna di rongga cetakan, sehingga mencapai "sinergi optimal" antara cetakan dan melamin. Proses ini memerlukan kontrol penggabungan yang mendalam terhadap kinetika pengawetan melamin dan pengelolaan termal cetakan.
Parameter suhu: Suhu pengawetan melamin konvensional adalah 120 hingga 140 derajat. Suhu cetakan harus disinkronkan dengan suhu pengawetan melamin, dan perbedaan suhu harus dikontrol dalam ±4 derajat. Jika suhu terlalu tinggi, kecepatan pengawetan melamin akan terlalu cepat, yang dapat menyebabkan masalah seperti pengawetan internal yang tidak sempurna dan permukaan retak; jika suhu terlalu rendah, pengawetan melamin tidak akan mencukupi, sehingga kekuatan produk tidak mencukupi dan mudah berubah bentuk. Cetakan harus dilengkapi dengan susunan termokopel terdistribusi dan sistem kontrol suhu oli zona untuk memberikan-umpan balik secara real-time dan menyesuaikan bidang suhu, memastikan suhu rongga seragam dan menghindari retak tegangan internal yang disebabkan oleh gradien-tautan silang. Teknologi ini dapat secara efektif mengatasi permasalahan industri berupa "-hidrolisis suhu tinggi" dan "pengeringan yang tidak merata" dalam cetakan melamin.
Parameter tekanan: Saat menggunakan cetakan hot press, tekanan harus dikontrol dalam 7 hingga 15 MPa. Jika tekanannya terlalu tinggi, cetakan akan berubah bentuk dan resin melamin meluap, sehingga tepinya pecah-pecah. Jika tekanannya terlalu rendah, resin melamin tidak akan terisi penuh, dan produk rentan mengalami tanda penyusutan dan cekungan. Untuk pencetakan injeksi, kecepatan putaran cetakan dan tekanan internal perlu dikontrol secara tepat untuk memastikan bahwa melamin menempel secara merata pada permukaan rongga cetakan, membentuk produk dengan ketebalan yang seragam, yang sesuai dengan karakteristik proses pencetakan injeksi yaitu "ketebalan di sudut-sudutnya 15% - 20% lebih tebal dari permukaan", sehingga semakin meningkatkan daya tahan produk.
Parameter waktu: Waktu pengeringan perlu disesuaikan secara fleksibel sesuai dengan ketebalan bak mandi. Dalam keadaan normal, itu adalah 5 sampai 10 menit. Semakin kental produknya, semakin lama waktu pengawetannya. Jika waktu pengawetan terlalu singkat, melamin tidak akan mengeras sepenuhnya, sehingga mempengaruhi kekuatan produk; jika terlalu lama maka melamin akan menua dan berubah warna, sehingga meningkatkan biaya produksi dan menurunkan efisiensi produksi. Selain itu, campuran melamin perlu dipanaskan terlebih dahulu hingga 70 hingga 80 derajat, yang tidak hanya dapat memperpendek siklus pencetakan tetapi juga memastikan pengisian lelehan yang lancar, dan merupakan parameter kunci untuk mengoptimalkan efisiensi pencetakan.
Prospek 4: Prospek pasar yang optimis
·Dibandingkan dengan keramik dan besi cor, bak mandi poliamida memiliki kecepatan produksi lebih cepat dan konsumsi energi lebih rendah. Biaya unit dapat dikurangi sebesar 30% hingga 50%. Sangat cocok untuk skenario dimana biaya dan periode konstruksi sensitif, seperti jaringan hotel, renovasi homestay, dan perumahan yang terjangkau.
· Performanya sangat-cocok untuk skenario penting, menampilkan ketahanan air, ketahanan korosi, ketahanan benturan, dan penyesuaian pola yang fleksibel. Bobotnya lebih ringan dibandingkan bahan tradisional, mudah dipasang, dan cocok untuk renovasi area perumahan lama dan-kamar mandi berukuran kecil.
· Kebijakan ini selaras dengan inisiatif “bahan bangunan ramah lingkungan yang disalurkan ke daerah pedesaan” dan “renovasi dapur dan kamar mandi”; Dengan memanfaatkan RCEP dan booming infrastruktur di Asia Tenggara, ekspor ke pasar seperti Vietnam dan Malaysia menikmati keuntungan ganda yaitu pengurangan tarif dan biaya. Di klaster industri seperti Taizhou di Provinsi Zhejiang, klaster pendukung sudah terbentuk.


