Proses Cetakan Injeksi Bumper Otomotif
Jul 29, 2026
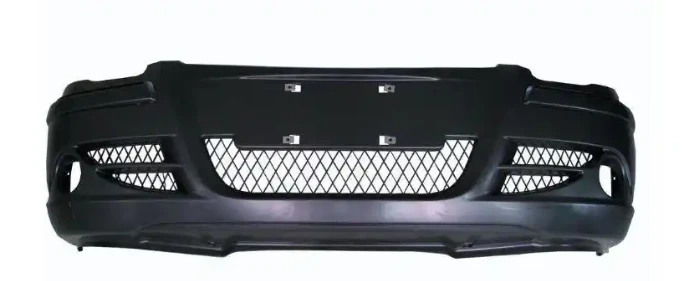
Bumper otomotif dibagi menjadi bumper depan dan belakang, biasanya terbuat dari bahan polipropilen (PP+EPDM+talc) yang dimodifikasi. Mereka diproduksi menggunakan mesin cetak injeksi horizontal besar. Keseluruhan proses manufaktur terdiri dari langkah-langkah berikut: pra-perawatan bahan mentah → pencetakan injeksi → pelepasan dan pemangkasan komponen → pra-perawatan penyemprotan → pengecatan → perakitan dan inspeksi → penyimpanan. Berikut ini penjelasan detail dari masing-masing tahapannya.
I. Pra-Perlakuan Bahan Baku (Pengeringan Bahan)
1. Pencampuran Bahan
Bahan utama: pelet PP yang dimodifikasi; Bahan pembantu: Masterbatch warna, bahan anti-penuaan, bahan penguat, dan bahan daur ulang (dalam proporsi yang sesuai).
Tambahkan bahan-bahan sesuai formula ke dalam-mixer berkecepatan tinggi dan aduk hingga merata untuk memastikan konsistensi warna dan performa.
2. Pengeringan dan Dehumidifikasi
PP memiliki daya serap kelembapan yang rendah, namun kelembapan berlebih dapat menyebabkan garis-garis perak dan gelembung pada produk. Gunakan pengering udara panas untuk mengeringkan pada suhu 80–90 derajat selama 2–4 jam, pertahankan kadar air di bawah 0,05%.
3. Memberi Makan dan Menyampaikan
Setelah kering, pelet secara otomatis dimasukkan ke dalam hopper mesin cetak injeksi melalui sistem pengumpanan otomatis, memastikan proses tertutup sepenuhnya untuk mencegah penyerapan kelembapan sekunder dan kontaminasi debu.
II. Cetakan Injeksi (Proses Inti)
1. Pemanasan Awal Cetakan dan Pengaturan Peralatan
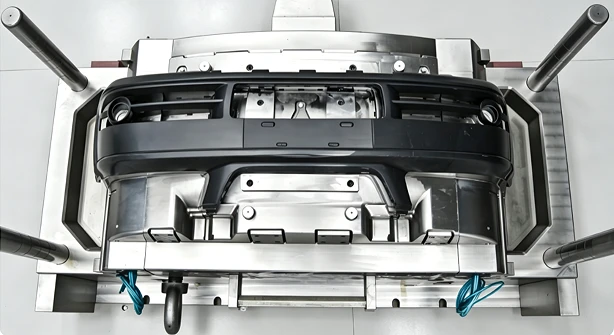
Cetakan bemper besar dilengkapi dengan sistem hot runner. Pertama, panaskan hot runner hingga 200–230 derajat, dan kendalikan suhu cetakan melalui pengontrol suhu cetakan pada 40–60 derajat. Sesuaikan parameter tekanan injeksi, kecepatan, tekanan penahan, dan waktu pendinginan.
2. Menjepit
Unit penjepit mesin cetak injeksi memberikan tekanan tinggi untuk menutup cetakan. Gaya penjepitan biasanya berkisar antara 1800 hingga 4000 ton (bagian bemper adalah komponen besar berdinding tipis-), memastikan tidak ada kilatan cahaya yang terjadi pada garis perpisahan.
3. Injeksi dan Pengisian
Pemanasan barel dikontrol secara zona: zona belakang pada 170 derajat → zona tengah pada 190–210 derajat → nosel pada 210–230 derajat. Setelah pengumpanan sekrup, material PP yang meleleh diinjeksikan dengan tekanan dan kecepatan tinggi melalui sistem hot runner dan gerbang ke dalam rongga bemper, memastikan pengisian lengkap area dinding tipis-tanpa tembakan pendek atau garis las.
4. Menahan Tekanan dan Pengepakan
Setelah pengisian, alihkan ke tekanan penahan untuk mengkompensasi penyusutan selama pemadatan, mencegah bekas tenggelam, lengkungan, dan penyimpangan dimensi pada bemper.
5. Pendinginan dan Solidifikasi (Langkah Kritis)
Sirkulasi air pendingin internal memaksa pendinginan cetakan yang cepat, terhitung lebih dari 60% dari total waktu siklus. Dengan ketebalan dinding 2,5–3,5 mm, waktu pendinginan berkisar antara 40 hingga 90 detik, memastikan pendinginan yang cukup untuk mencegah deformasi saat dikeluarkan.
6. Pra-Pelepasan, Pembukaan Cetakan, dan Ejeksi
Sekrup terlebih dahulu-mengendur untuk melepaskan tekanan, dan mesin membuka cetakan secara perlahan. Pin ejektor cetakan dan blok ejektor secara bersamaan mendorong keluar bumper, sementara lengan robotik memasuki cetakan untuk melepaskan bagian tersebut.
7. Pelepasan dan Penempatan Bagian Robot di Rak
Robot khusus enam-sumbu atau tiga-sumbu melepas bemper secara perlahan dan menempatkannya rata di atas-rak berbentuk khusus. Dilarang keras menumpuk atau meremas untuk menghindari deformasi atau goresan.
Siklus injeksi per bumper: 70–120 detik, bergantung pada ukuran komponen dan efisiensi pendinginan.
AKU AKU AKU. Pasca Offline-Pemrosesan (Produk Setengah Cetakan Injeksi-Selesai)
1. Pemangkasan Manual/Robotik:Singkirkan gerbang, pelari, lampu kilat dari garis perpisahan, dan material berlebih di area yang mudah-; untuk kontur yang rumit, gunakan robot pemangkas CNC untuk memastikan tepiannya halus.
2. Pemeriksaan Cacat Awal:Inspeksi visual untuk jepretan pendek, gelembung, goresan perak, penyusutan, garis las, goresan, deformasi, dan perbedaan warna; bagian yang rusak dikerjakan ulang secara terpisah atau dihancurkan untuk didaur ulang.
3. Pembentukan dan Penuaan:Tempatkan komponen setengah-selesai di rak yang suhunya-dikendalikan selama 1–4 jam untuk menghilangkan tekanan internal dan meminimalkan deformasi lapisan semprotan berikutnya; deformasi kecil dikoreksi menggunakan perlengkapan dingin.
4. Pengamplasan dan Penghapusan Debu:Area yang diamplas ringan membutuhkan pelapisan untuk meningkatkan daya rekat; gunakan-senapan angin bertekanan tinggi yang dipadukan dengan pengumpul debu elektrostatis untuk menghilangkan debu permukaan.
IV. Lini Produksi Pengecatan Semprot (Proses Inti untuk Penampilan Bumper)
1. Pra-perawatan:Degreasing dan Pencucian Air
Degreasing basa → pencucian air → pengkondisian permukaan → fosfat → pembilasan air deionisasi → pengeringan. Menghilangkan zat pelepas jamur, noda minyak, dan debu. Film fosfat meningkatkan daya rekat cat; suhu pengeringan: 80–120 derajat.
2. Penghapusan Debu Elektrostatis
Udara terionisasi menetralkan listrik statis permukaan dan menghilangkan partikel debu halus untuk mencegah cacat semprotan.
3. Lapisan Primer (Epoksi / Plastik-Primer Khusus)
Semprotan elektrostatis otomatis menggunakan primer dengan ketebalan film 15–25 μm, diikuti dengan pengawetan suhu rendah-. Tujuan: menutupi media, meningkatkan daya rekat pada lapisan tengah, dan menyembunyikan ketidaksempurnaan kecil.
4. Aplikasi Lapisan Tengah-
Mengisi goresan halus dan lubang kecil, meningkatkan kepenuhan lapisan atas, lalu disembuhkan melalui pemanggangan.
5. Warna Topcoat (Badan-Warna Serasi)
Penyemprotan elektrostatis otomatis mengaplikasikan cat-dengan warna yang serasi pada bodi, memastikan tidak ada perbedaan warna di seluruh kendaraan. Hasil akhir metalik memerlukan dua lapisan: warna dasar + lapisan bening.
6. Aplikasi Clear Coat (Perlindungan Gloss)
Lapisan bening transparan memberikan kilap, tahan cuaca, dan tahan gores dengan ketebalan film 30–50 μm.
7. Pengawetan-Suhu Tinggi
Dipanggang dalam oven pada suhu 80–140 derajat selama 20–40 menit untuk mencapai proses pengeringan film yang sempurna.
8. Pemeriksaan Akhir
Periksa variasi warna, kendur, kulit jeruk, lubang kecil, kesalahan-penyemprotan, dan keseragaman kilap. Bagian yang rusak dikerjakan ulang dan disemprot ulang.
V. Perakitan dan Pemeriksaan Produk Jadi
1. Perakitan Komponen:Pasang aksesori termasuk braket lampu kabut, kisi-kisi, alas pemasangan radar, klip, busa penyangga, strip trim, dan potongan trim krom.
2. Inspeksi Penuh Dimensi:Gunakan mesin pengukur koordinat atau perlengkapan inspeksi untuk memverifikasi posisi lubang pemasangan, dimensi kontur, dan jarak bebas untuk memastikan pemasangan kendaraan yang tepat.
3. Inspeksi Ulang Fungsional dan Visual:Periksa goresan cat, rakitan yang longgar, klip patah, dan keakuratan posisi lubang radar.
4. Pelabelan dan Aplikasi Film:Oleskan label model kendaraan dan film pelindung untuk mencegah goresan selama pengangkutan.
6. Pengemasan dan Pergudangan
Penutup bemper yang sudah jadi dibungkus dengan film pelindung PE dan ditempatkan lapis demi lapis pada rak transportasi khusus, kemudian dikirim ke gudang produsen kendaraan untuk dirakit.
Suplemen:Proses Daur Ulang Bahan Bekas
Gerbang sariawan dan bagian cacat yang dihasilkan selama pencetakan dan pemangkasan injeksi dihancurkan dengan mesin penghancur, dikeringkan, lalu dicampur kembali menjadi bahan mentah dengan rasio tertentu untuk pencetakan ulang (kandungan bahan daur ulang Kurang dari atau sama dengan 15% untuk mencegah pengurangan kekuatan benturan).
Diagram Alir Sederhana (Pintasan)
Pengeringan dan pencampuran bahan baku → penjepitan cetakan di mesin cetak injeksi → injeksi → tekanan penahan → pendinginan → ejeksi dan pelepasan komponen → pemangkasan dan penghilangan flash → penuaan dan pembentukan → pra-perawatan untuk penyemprotan (degreasing dan fosfat) → primer → lapisan dasar → lapisan warna → lapisan bening → pemanggangan → perakitan aksesori → inspeksi dimensi dan penampilan → laminasi, pengemasan, dan penyimpanan